LUOYANG CAME ENERGY TECH CO., LTD
HDPE Pipe Fusion Welding Metodes: Butt Fusion vs Elektrofusie vir pyplyninstallasie
HDPE pype (Hoë-digtheid poliëtileen pype) word wyd gebruik in munisipale watervoorsiening, industriële pypleidings, landboubesproeiing, mynbou-misvervoer, en gasverspreidingstelsels vanweë hul uitstekende korrosiebestandheid, buigsaamheid, en lang dienslewe. Egter, die werkverrigting van 'n HDPE-pypleidingstelsel hang nie net van pypkwaliteit af nie. Die betroubaarheid van die verbindingsmetode is ewe belangrik. 'n Behoorlik geïnstalleerde voeg kan lekvrye werking verseker, drukprestasie handhaaf, en verleng die algehele dienslewe van die pyplyn.
Onder verskeie HDPE pyp aansluiting metodes, smeltsweiswerk is een van die mees betroubare verbindingstegnologieë. Deur poliëtileenmateriale te verhit en aan mekaar te bind, smeltsweiswerk skep 'n sterk las sonder die behoefte aan bykomende seëlmateriaal. Hierdie gids verduidelik die beginsels, prosesse, voordele, beperkings, en seleksiekriteria van HDPE pyp samesmelting sweiswerk, ingenieurs te help, kontrakteurs, en kopers kies die regte verbindingsoplossing vir verskillende pypleidinginstallasieprojekte.

HDPE-pypsweis-vergelyking tussen kolfusie- en elektrofusiemetodes
Wat is HDPE-pypverbindingsmetodes?
Wanneer jy met HDPE werk, kontrakteurs moet dit verstaan HDPE pyp verbinding metodes verskil fundamenteel van konvensionele pypstelsels. HDPE se termoplastiese aard beteken dat effektiewe aansluiting óf termiese samesmelting óf gespesialiseerde meganiese toebehore vereis. Die drie primêre kategorieë is:
Fusie sweismetodes Hierdie skep permanente, homogene gewrigte deur die poliëtileenmateriaal te smelt en dit in 'n verenigde struktuur te laat afkoel. Butt fusion and electrofusion represent the two fusion approaches, each suited to different project conditions.
Mechanical Connections Compression fittings, flange adapters, and mechanical couplings provide temporary or semi-permanent joints. These are typically reserved for small-diameter systems, temporary installations, or situations where fusion equipment cannot be deployed.
Hybrid Systems Some installations combine fusion welding for main pipeline runs with mechanical fittings for valve connections, meter installations, or transition points to other piping materials.
The selection among these HDPE pyp aansluiting metodes directly impacts system integrity. Fusion welding generally delivers superior pressure ratings and leak resistance compared to mechanical alternatives, which is why most municipal and industrial specifications prioritize fusion for buried permanent pipelines.
Algemene HDPE-pypverbindingsmetodes
| Metode | Beskrywing | Tipiese toepassing |
|---|---|---|
| Boud Fusion | Verhit en verbind twee pyppunte direk onder druk | Water- en industriële pypleidings met groot deursnee |
| Elektrofusie | Gebruik elektries verhitte toebehore met ingeboude weerstandsdrade | Herstelwerk, komplekse geometrieë, stywe spasies |
| Meganiese toebehore | Kompressie of klem-gebaseerde verbindings sonder hitte | Tydelike stelsels, klein deursnee (≤63 mm), oorgangspunte |
| Flensverbindings | Geboute flensadapters vir toerustingverbinding | Pompstasies, klepsamestellings |
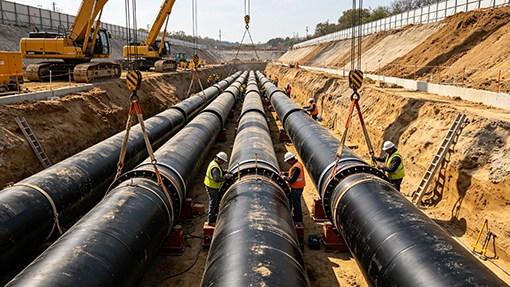
HDPE-pypinstallasieprojek vir industriële watertoevoerpypleiding
Wat is HDPE Pipe Fusion Welding?
HDPE pyp samesmelting sweiswerk is 'n termiese verbindingsproses wat beheerde hitte en druk gebruik om poliëtileenpype of -toebehore permanent te verbind. Anders as tradisionele pypverbindingsmetodes wat afhanklik is van bykomende seëlkomponente, smeltsweiswerk skep 'n las waar die poliëtileenmateriale self gesmelt en gekombineer word.
Die basiese proses sluit in:
- Verhitting van die poliëtileen oppervlaktes – Die pyppunte of pasoppervlaktes word met gespesialiseerde toerusting verhit totdat die materiaal die regte smelttemperatuur bereik.
- Verbind die gesmelte oppervlaktes – Die verhitte oppervlaktes word onder beheerde druk saamgedruk, laat die poliëtileenmolekules meng.
- Verkoeling en stabilisering – Na afkoeling, die las word 'n soliede poliëtileenstruktuur met 'n sterkte vergelykbaar met die oorspronklike pyp.
Sleutelvoordele van HDPE Fusion Welding
| Voordeel | Verduideliking |
|---|---|
| Lekvrye verbinding | Geen bykomende seëlmateriaal word benodig nie; die gewrig word 'n integraal, naatlose deel van die pyplyn |
| Hoë strukturele sterkte | Die gelaste area pas gewoonlik by of oorskry die treksterkte en barsweerstand van die oorspronklike pyp |
| Lang dienslewe | Behoorlik uitgevoer samesmelting gewrigte kan hou 50+ jare, wat ooreenstem met die uitsonderlike lang lewe van HDPE pyp self |
| Korrosie-immuniteit | Aangesien geen verskillende metale of materiale by die voeg ingebring word nie, galvaniese of chemiese korrosie word heeltemal uitgeskakel |
| Hidrouliese doeltreffendheid | Interne oppervlaktes bly glad en deurlopend, die vermindering van vloeiturbulensie en drukverlies |
Fusiesweising het 'n voorkeuroplossing vir baie geword HDPE pyp installasie projekte omdat dit betroubare prestasie onder veeleisende bedryfsomstandighede lewer. Egter, die keuse tussen kolfsmelting en elektrofusie hang van verskeie faktore af, pyp deursnee ingesluit, installasie omgewing, projek vereistes, en onderhoudsbehoeftes.
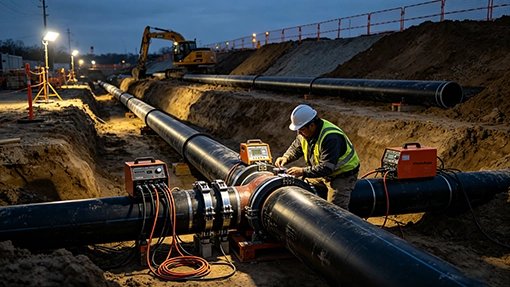
HDPE Pipe Fusion Welding
Stompsmeltsweismetode vir HDPE-pype
Stompsmelting is die mees wydverspreide HDPE-pypsweistegniek vir pyplyne met medium tot groot deursnee. Die proses verbind twee pyppunte deur hulle gelyktydig te verhit en dan saam te druk om 'n naatlose, end-tot-end verbinding. Dit is veral algemeen in munisipale waterverspreiding, industriële prosespype, grootskaalse besproeiingstelsels, en mynboubedrywighede waar pypdiameters tipies wissel van DN63 tot DN2000 en verder.
Hoe Butt Fusion Werk
Suksesvolle boudesamesmelting vereis presisie, netheid, en streng nakoming van gevestigde protokolle. Die prosedure volg tipies vyf kritieke stadiums, elk met spesifieke parameters wat verskil volgens pypdeursnee, wanddikte (SDR-gradering), en materiaalgraad.
Boudesamesmeltingsprosesstappe
| Stap | Beskrywing | Kritiese parameters |
|---|---|---|
| 1. Belyning | Pyppunte word in die samesmeltingsmasjien vasgeklem en aksiaal en radiaal in lyn gebring | Wanbelyning moet nie oorskry nie 10% van wanddikte om eksentrieke belading te vermy |
| 2. Gesig | 'n Gesig gereedskap sny albei kante gelyktydig af om skoon te maak, parallel, perfek vierkantige oppervlaktes | Verwyder oksidasielaag, oppervlak kontaminante, en verseker volle oppervlakkontak |
| 3. Verhitting | 'n Verhitte plaat (tipies 200–220°C) word vir 'n bepaalde duur tussen pyppunte ingevoeg | Verhittingstyd hang af van pypdeursnee en wanddikte per ISO 21307 of vervaardiger tafels |
| 4. Fusie | Verhitte plaat word verwyder; pyppunte word teen beheerde samesmeltingsdruk saamgedruk | Skep die kenmerkende eksterne en interne “kraal” of “rol” by die gewrig |
| 5. Verkoeling | Gewrig bly onder klemdruk terwyl dit afkoel tot omgewingstemperatuur | Verkoelingstyd moet nie verkort word nie; voortydige hantering of laai verswak die gewrig struktureel |
Die verhitting en verkoeling parameters verskil aansienlik gebaseer op pyp afmetings. Byvoorbeeld, 'n DN110 SDR11 pyp kan ongeveer benodig 90 sekondes se verhittingstyd, terwyl 'n DN630 pyp kan nodig hê 10 minute of meer op die verwarmingsplaat. Raadpleeg altyd die pypvervaardiger se samesmeltingsriglyne of erkende standaarde soos ISO 21307, DVS 2207-1, of ASTM D2657. Operateursertifisering word sterk aanbeveel vir drukgegradeerde toepassings.
Voordele van Butt Fusion Welding
Boudsamesmelting bied dwingende voordele vir groot pyplynprojekte waar lang reguit lopies oorheers:
| Voordeel | Besonderhede |
|---|---|
| Sterk homogene gewrig | Skep 'n deurlopende poliëtileenstruktuur met geen swak punte nie; gesamentlike treksterkte is gelyk aan of groter as pypliggaam |
| Lae materiaal koste | Geen bykomende toebehore benodig nie - net die pypgedeeltes self, verkrygingskompleksiteit te verminder |
| Uitstekend vir groot pype | Ideaal vir diameters DN63 en hoër; in staat om pype tot DN2000+ met toepaslike toerusting te verbind |
| Lang dienslewe | Gewrigte toon uitsonderlike duursaamheid, weerstand teen moegheid, en spanning-kraak weerstand |
| Hoë vloei doeltreffendheid | Interne kraal kan gelyk afgewerk word, die handhawing van volle boordeursnee en die vermindering van vloeiweerstand en pompenergie |
| Bewese rekord | Dekades van suksesvolle ontplooiing in water, gas, en industriële toepassings wêreldwyd |
Beperkings van Butt Fusion
Ten spyte van sy voordele, boude samesmelting is nie universeel van toepassing nie. Kontrakteurs moet hierdie beperkings erken voordat hulle dit spesifiseer HDPE pyp verbinding metode:
Weersensitiwiteit: Wind, reën, en temperatuuruiterstes beïnvloed verwarmingsplaatwerkverrigting en verkoelingstempo's. Buiteluginstallasies vereis beskermende maatreëls wat kompleksiteit byvoeg.
Ruimtevereistes: Fusiemasjiene benodig aansienlike werkarea rondom die pypverbinding—tipies 3–5 meter vrye spasie vir belyning en toerustingposisionering. Dit maak boudsamesmelting onprakties vir digbevolkte nutsgange of slootlose toepassings met beperkte toegangsputte.
Toerusting afhanklikheid: Kwaliteit kolfsmelting vereis hidrouliese samesmeltingsmasjiene, kragopwekkers, gesig gereedskap, en verwarmingsplate. Afgeleë werwe sonder kragtoegang staar logistieke uitdagings in die gesig.
Herstel beperkings: Stompsmelting is ontwerp om reguit pyplope aan te sluit. Dit kan nie maklik herstelwerk aan bestaande druklyne akkommodeer of takverbindings skep sonder bykomende vervaardiging nie.
Tipiese toepassings van kolfsmeltsweis
| Aansoek | Waarom Butt Fusion geskik is |
| Munisipale waterpypleidings | Betroubare langafstandverbindings |
| Industriële waterstelsels | Hoë sterkte en chemiese weerstand |
| Landboubesproeiing | Koste-effektief vir uitgebreide netwerke |
| Mynpypleidings | Hanteer veeleisende bedryfsomgewings |
| Groot ondergrondse pypleidings | Duursaam en lekbestand |
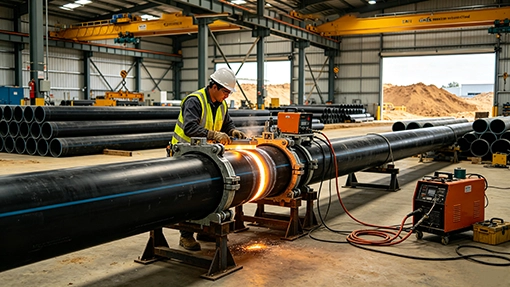
Stompsmeltsweismetode vir HDPE-pype
Elektrofusie-sweismetode vir HDPE-pype
Elektrofusie verteenwoordig 'n meer veelsydige en aanpasbare benadering tot HDPE-pypsweiswerk, veral gewaardeer vir sy buigsaamheid in komplekse installasies, herstel scenario's, en beperkte ruimte bedrywighede. In plaas daarvan om pyppunte direk te verbind, hierdie metode gebruik spesiaal vervaardigde elektrofusie-toebehore—soos koppelaars, tee, elmboë, verkleiners, en tiksaals—wat presies geposisioneerde elektriese weerstandsdrade binne hul binneoppervlakke bevat.
Hoe elektrofusie werk
Die elektrofusieproses verg noukeurige voorbereiding, maar bied merkwaardige operasionele eenvoud:
Stap 1: Oppervlakvoorbereiding Die pypoppervlak moet geskraap word om die oksidasielaag en enige kontaminante te verwyder. Anders as boude samesmelting, elektrofusie maak staat op intieme kontak tussen pyp en passtuk. ’n Toegewyde roterende skraper-gereedskap verseker eenvormige oppervlak-ruwheid oor die invoegdiepte.
Stap 2: Pas installasie Die pyppunt word volledig in die elektrofusie-passtuk geplaas, verseker dat behoorlike invoegdieptemerke in lyn is met die pasrand. Wanbelyning hier skep ongelyke verhitting en potensiële gewrigsfout.
Stap 3: Elektriese aansluiting Die aansluitpenne van die passtuk verbind aan 'n elektrofusieverwerkereenheid. Die operateur voer die passtuk se strepieskode of handsamesmeltingsparameters in—spanning, verhitting tyd, en verkoelingstyd - wat tipies deur die vervaardiger op die gepaste liggaam gedruk word.
Stap 4: Beheerde samesmelting Die verwerker lewer presies gereguleerde elektriese stroom. Ingeboude draadtemperature bereik ongeveer 200°C, smelt die koppelvlaklae. Die verwerker monitor energie-insette en pas outomaties aan om optimale samesmeltingstoestande te handhaaf.
Stap 5: Verkoelingstydperk Die voeg moet ongestoord afkoel vir die vervaardiger-gespesifiseerde duur. Onderbreking van verkoeling veroorsaak krimpspanning en verswak die molekulêre binding.
Voordele van elektrofusie
Elektrofusie blink uit in scenario's waar kolfusie praktiese beperkings in die gesig staar:
| Voordeel | Besonderhede |
|---|---|
| Ruimtedoeltreffendheid | Vereis minimale werkende koevert - ideaal vir smal loopgrawe, ondergrondse kluise, en oorvol pyprakke |
| Herstel vermoë | Maak betroubare herstelwerk aan bestaande pypleidings moontlik sonder stelselafskakeling of uitgebreide uitgrawing |
| Komplekse meetkunde hantering | Saals, tee, en elmboë laat takverbindings en rigtingveranderings onmoontlik met direkte kolfsmelting |
| Proses outomatisering | Elektrofusie-verwerkers beheer energie-insette, vermindering van operateurvaardigheidsafhanklikheid in vergelyking met handmatige kolfsmeltparameterbestuur |
| Veld veelsydigheid | Kan pype verbind met toebehore van verskillende SDR-graderings binne versoenbare materiaalspesifikasies |
Beperkings van Elektrofusie
Terwyl elektrofusie die kontrakteur se gereedskapstel uitbrei, verskeie faktore beperk die toepaslikheid daarvan:
- Hoër materiaalkoste: Elektrofusie-toebehore kos aansienlik meer per las as die rou pypmateriaal wat in stompsmelting gebruik word. Vir lang pypleidinglopies met talle lasse, hierdie kosteverskil word aansienlik.
- Belegging in toerusting: Kwaliteit elektrofusie verwerkers verteenwoordig 'n kapitaalbelegging, hoewel tipies goedkoper as groot hidrouliese kolfsmeltmasjiene.
- Deursnee beperkings: Elektrofusie-toebehore word al hoe duurder en minder prakties vir baie groot diameters (tipies >DN630). Boudsamesmelting bly meer ekonomies vir groot transmissiehoofleidings.
- Pas voorraad: Kontrakteurs moet verskillende pasvormtipes en -groottes in voorraad hê, toenemende voorraadkompleksiteit in vergelyking met kolffusie se pyp-enigste vereiste.
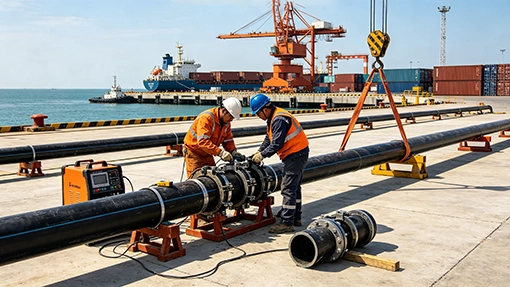
Elektrofusie-sweismetode vir HDPE-pype
Butt Fusion vs Elektrofusie: Sleutelverskille
By die evaluering boudsamesmelting vs elektrofusie vir jou pyplynprojek, begrip van die tegniese en praktiese onderskeidings is noodsaaklik. Beide metodes produseer hoë-integriteit gewrigte, maar hulle blink uit in fundamenteel verskillende kontekste. Die keuse tussen hierdie HDPE-pypverbindingsmetodes moet gedryf word deur projekspesifieke beperkings eerder as generiese voorkeure.
Bottfusie vs elektrofusie vergelyking
| Faktor | Boud Fusion | Elektrofusie |
|---|---|---|
| Verbinding metode | Pyp-tot-pyp direkte sweiswerk | Pas-gebaseerde sweiswerk met ingeboude weerstandsdrade |
| Vereiste toerusting | Hidrouliese samesmeltingsmasjien met verwarmingsplaat, gesiggereedskap, klampe | Elektrofusie verwerker/beheereenheid, pypskraper, klampe |
| Relatiewe koste | Laer materiaalkoste (geen toebehore nodig nie) | Hoër materiaalkoste (gespesialiseerde toebehore benodig) |
| Installasie spasie | Vereis aansienlike klaring (3-5m tipies) | Werk in beperkte areas en beperkte ruimtes |
| Groot deursnee vermoë | Uitstekend - gereeld gebruik vanaf DN63 tot DN2000+ | Beperk—prakties tot ongeveer DN630 |
| Herstel aansoek | Minder geskik; moeilik in bestaande pypleidings | Uitstekend - ideaal vir herstelwerk, bindings, en retrofits |
| Gesamentlike betroubaarheid | Baie hoog as dit behoorlik uitgevoer word volgens standaarde | Baie hoog met outomatiese energiebeheer |
| Algemene toepassings | Munisipale waterleidings, industriële pypleidings, besproeiingsstamlyne | Gas verspreiding, herstelwerk, komplekse netwerke, boudienste |
| Vereiste van operateursvaardigheid | Matig tot hoog; handmatige parameterbeheer en tydsberekening | Matig; masjien outomatiseer verwarmingsiklus, maar oppervlakvoorbereiding is krities |
| Opstelling en siklus tyd | Langer (belyning, in die gesig staar, verhitting, samesmelting, verkoeling) | Korter voorbereiding; outomatiese siklus verminder aktiewe arbeid |
| Tak- en pasvermoë | Nie moontlik sonder aparte vervaardigde toebehore nie | Inheemse ondersteuning via tees, elmboë, verkleiners, saals |
In terme van gewrigsterkte, beide metodes bereik vergelykbare resultate wanneer dit korrek uitgevoer word. 'n Behoorlik saamgesmelte kolflas en 'n korrek uitgevoer elektrofusievoeg sal albei die minimum vereiste treksterkte per ISO oorskry 13954 en ISO 13955 toetsstandaarde. Die deurslaggewende faktor is selde gesamentlike kwaliteit alleen - dit is die kombinasie van deursnee vereistes, werkspasie beskikbaarheid, begrotingsbeperkings, en geometriese kompleksiteit wat metodekeuse dryf.
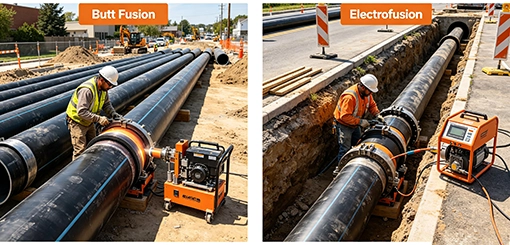
Butt Fusion vs Elektrofusie
Hoe om te kies tussen boudfusie en elektrofusie?
Kies die toepaslike HDPE pyp sweiswerk metode vereis die evaluering van projek-spesifieke veranderlikes verder as eenvoudige koste vergelykings. Die besluitmatriks hieronder verskaf praktiese leiding gebaseer op tipiese ingenieursbeperkings.
Kies Butt Fusion When:
✓ Groot deursnee pypleidings oorheers die projek - Vir DN160 en hoër, veral transmissiehoofleidings wat DN315 oorskry, boude samesmelting se materiële ekonomie word oorweldigend. Die koste van elektrofusietoebehore by hierdie diameters oorskry dikwels die gekombineerde koste van samesmeltingstoerustinghuur en arbeid.
✓ Langafstand, lineêre installasies — Water transmissielyne, hoofleiding vir besproeiingstomp, en industriële prosesopskrifte met minimale rigtingveranderinge bevoordeel die vaartbelynde werkvloei van die kolffusie. Spanne kan konsekwente produksietempo's van 15–30 lasse per dag behaal, afhangende van deursnee.
✓ Nuwe konstruksie met oop sloottoegang — Wanneer loopgrawe voldoende werkspasie bied en pype in lyn gebring kan word sonder bestaande infrastruktuurbeperkings, boudsamesmelting lewer die mees koste-effektiewe permanente gewrigte.
✓ Begrotingsensitiewe kapitaalprojekte — Munisipaliteite en ontwikkelaars wat streng begrotingskontroles in die gesig staar, trek voordeel uit kolfsmelting se laer per-gesamentlike materiaalkoste oor uitgebreide pyplynnetwerke.
✓ Hoë suiwerheid of kritieke toepassings - Boudsamesmelting skep geen interne skeure of pasoorgange waar kontaminante kan ophoop nie, maak dit verkieslik vir voedselgraad, farmaseutiese, en hoë-suiwer waterstelsels.
Kies Elektrofusie Wanneer:
✓ Installasieruimte is erg beperk — Ondergrondse nutskluise, diggepakte pypgange, en boudienstonnels bied dikwels onvoldoende klaring vir kolfsmelttoerusting. Elektrofusie verwerkers en toebehore vereis minimale voetspoor.
✓ Pyplyn herstel of modifikasie — Wanneer lekkasies herstel word, byvoeging van diensverbindings, of die heraanpassing van bestaande stelsels, elektrofusie maak gelokaliseerde werk moontlik sonder om die hele pyplyngedeeltes uit diens te stel. Saaltoebehore kan takverbindings skep terwyl hoofleiding in diens bly.
✓ Komplekse meetkunde vereistes — Projekte wat gereelde rigtingveranderings vereis, takverbindings, of oorgange tussen verskillende pypgroottes maak staat op elektrofusie se diverse pasvoorraad.
✓ Noodreaksie scenario's - Gasverspreidingsnutsdienste en waterdepartemente handhaaf elektrofusievermoë vir vinnige lekherstelwerk. Die metode se minimale uitgrawingvereistes en vinnige opstelling verminder diensonderbrekingsduur.
✓ Slootlose of beperkte toegang installasies — Terugtrekkings van rigtingboor, glyvoeringprojekte, en pypbarstoepassings waar toegangsputte klein is, bevoordeel elektrofusie se kompakte toerustingvereistes.
Besluitverwysingstabel
| Projekvereiste | Aanbevole metode | Rasionaal |
|---|---|---|
| Munisipale waterpypleiding (DN200-DN800) | Boud Fusion | Kostedoeltreffendheid op skaal; lineêre installasie |
| Industriële proses opskrif | Boud Fusion | Hoë suiwerheid; minimale toebehore; lang lopies |
| Noodlekkasie herstel | Elektrofusie | Gelokaliseerde werk; minimale uitgrawing |
| Ondergrondse kamerverbinding | Elektrofusie | Ruimtebeperkings; komplekse meetkunde |
| Gas verspreiding diens tee | Elektrofusie | Saaltoebehore; druk inperking |
| Besproeiing hooflyn (DN315) | Boud Fusion | Ekonomies; oop sloot; reguit lopies |
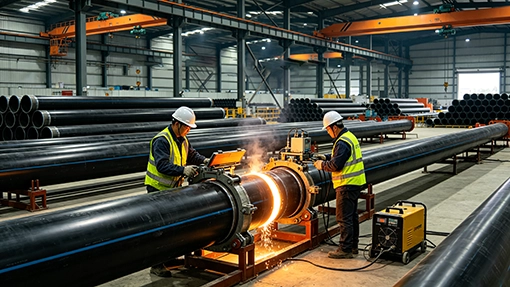
Butt Fusion in Industrial proses kopskrif
Algemene HDPE-pypsweisfoute om te vermy
Selfs ervare kontrakteurs kompromieë HDPE pyp installasie kwaliteit deur voorkombare foute. Die erkenning van hierdie algemene mislukkings beskerm projekintegriteit en vermy duur herwerk.
1. Onvoldoende oppervlakvoorbereiding
Oksidasie vorm op HDPE-oppervlaktes binne minute na blootstelling aan lug. Versuim om die pyppunte behoorlik te kyk (boude samesmelting) of skraap invoegsones deeglik (elektrofusie) skep 'n swak grenslaag. Die samesmelting vind plaas tussen geoksideerde oppervlaktes eerder as maagdelike poliëtileen, vervaardiging van gewrigte met 40–60% verminderde sterkte. Kyk altyd na vars materiaal en skraap om merke te sien.
2. Verkeerde verwarmingsparameters
Die toepassing van onvoldoende hitte produseer “koud” gewrigte met onvolledige molekulêre diffusie. Oormatige hitte degradeer die poliëtileenkettings, bros skep, verkoolde materiaal. Elke pyp deursnee en wanddikte kombinasie vereis spesifieke verwarming plaat temperature, verhittingstye, en samesmeltingsdruk—afwyking van vervaardigerdatablaaie nooi mislukking uit.
3. Onvoldoende afkoeltyd
Die afkoelfase is wanneer molekulêre herorganisasie en kristallisasie plaasvind. Verwydering van klampe, druk toe te pas, of beweeg pype tydens afkoeling lei oorblywende spanning en mikro-leemtes in. N gewrig afgekoel vir 50% van die vereiste tyd mag slegs behou 70% van sy ontwerpsterkte. Geduld tydens afkoeling is ononderhandelbaar.
4. Besoedelde samesmeltingsoppervlaktes
Vuil, vog, smeer, of organiese materiaal op verwarmingsplate, pyp eindig, of gepaste interieurs verhoed molekulêre binding. 'n Enkele vingerafdruk bevat genoeg olies om 'n hele gewrig te kompromitteer. Handhaaf skoon hanteringsprotokolle: pluisvrye doekies vir borde, beskermende doppies vir voorbereide punte, en onmiddellike samesmelting na oppervlakvoorbereiding.
5. Toerusting wanverhouding
Gebruik kolfsmeltmasjiene wat ondermaat is vir die pypdeursnee, of elektrofusie verwerkers wat onversoenbaar is met passpanningvereistes, lewer inkonsekwente resultate. Verifieer toerusting sertifisering (ISO 12176 vir elektrofusie verwerkers) en kapasiteitsgraderings voor mobilisering.

Elektrofusie in noodlekherstel
HDPE pyp sweis toepassings
HDPE pyp sweiswerk dien kritieke infrastruktuur oor diverse sektore heen. Om hierdie toepassings te verstaan, help om metodekeuse te kontekstualiseer:
Munisipale Watervoorsiening Stede wêreldwyd spesifiseer HDPE vir die verspreiding en transmissie van drinkbare water. Boudsamesmelting oorheers stamhoofleiding, terwyl elektrofusie diensverbindings akkommodeer, klepverbindings, en herstel scenario's in oorbelaste stedelike omgewings.
Industriële waterstelsels Chemiese verwerkingsaanlegte, kragopwekkingsfasiliteite, en vervaardigingsbedrywighede gebruik HDPE vir verkoeling van water, water verwerk, en afvalwaterhantering. Fusie-gesweislasse weerstaan die aggressiewe chemikalieë wat meganiese verbindings afbreek.
Landboubesproeiing Grootskaalse spilpunt- en drupbesproeiingstelsels maak staat op HDPE se buigsaamheid en samesmeltingsintegriteit. Boudsamesmelting skep kilometerlange lopies sonder lekkasiepunte, terwyl elektrofusie-saals presiese emittorlynverbindings moontlik maak.
Mynmisvervoer Skuur-mispypleidings in mynbedrywighede vereis die skuurweerstand en lassterkte wat smeltsweiswerk verskaf. Boudsamesmelting hanteer die hoëdruk, hoë slytasie toestande van uitskot vervoer.
Gas verspreiding Aardgas- en propaanverspreidingsnetwerke neem toenemend HDPE aan vir sy korrosie-immuniteit en lekvrye smeltverbindings. Elektrofusie is veral algemeen in gastoepassings as gevolg van die geskiktheid daarvan vir herstel en komplekse netwerkkonfigurasies.
Vir projekte wat spesifieke drukgraderings vereis, verwys na ons gids oor HDPE pyp druk gradering om jou te verseker HDPE pyp installasie voldoen aan operasionele vereistes.
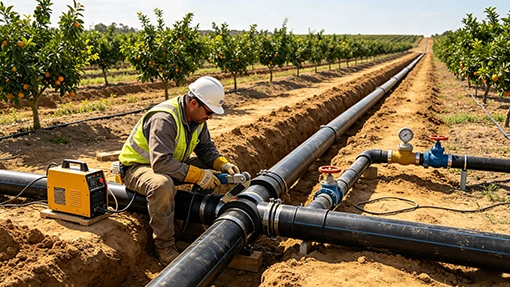
HDPE pypsweiswerk in landboubesproeiing
Gereelde Vrae
V1: Wat is die beste sweismetode vir HDPE-pype?
Daar is geen universele “beste” metode - die optimale keuse hang af van deursnee, installasie voorwaardes, en projekbeperkings. Boudsamesmelting blink uit vir groot deursnee, lineêre nuwe konstruksie. Elektrofusie oorheers herstelwerk, komplekse geometrieë, en beperkte ruimtes. Albei produseer ekwivalente gesamentlike kwaliteit wanneer dit korrek uitgevoer word.
V2: Is boudsamesmelting sterker as elektrofusie?
Wanneer dit behoorlik uitgevoer word, beide metodes skep gewrigte sterker as die pypwand self. Trektoetse toon tipies mislukking wat voorkom in die moederpypmateriaal langs die las, nie in die samesmeltingsone nie. Die sterkte-ekwivalensie is goed gevestig in ISO- en ASTM-standaarde.
V3: Kan HDPE-pype met behulp van elektrofusie herstel word?
Ja. Elektrofusie is die voorkeurmetode vir die herstel van HDPE-pypleidings. Elektrofusiekoppelaars kan by vervangingspypafdelings aansluit, terwyl elektrofusie-saals takverbindings en lekremediëring moontlik maak sonder stelselafskakeling. Hierdie vermoë maak elektrofusie onontbeerlik vir instandhouding van nutsdienste.
V4: Watter toerusting word benodig vir HDPE-pypsweiswerk?
Vir boude samesmelting: hidrouliese samesmeltingsmasjien, gesiggereedskap, verwarmingsplaat met temperatuurbeheer, en drukmeters. Vir elektrofusie: elektrofusie verwerker (beheer eenheid), pypskrapers, klampe, en strepieskode skandeerder (opsioneel). Beide metodes vereis skoon, droë werksomstandighede en gekwalifiseerde operateurs.
V5: Hoe lank duur HDPE-smeltsweiswerk?
Behoorlik uitgevoerde smeltverbindings bereik dieselfde ontwerplewe as die HDPE-pyp - tipies 50 aan 100 jaar afhangende van materiaalgraad, bedryfstoestande, en omgewingsfaktore. Veldstudies van HDPE-pypleidings wat in die 1960's en 1970's geïnstalleer is, demonstreer steeds die lang lewe van smeltgesweisde stelsels.
Gevolgtrekking
HDPE pyp sweiswerk- hetsy deur kolfsmelting of elektrofusie - lewer die lekvry, hoë-integriteit verbindings wat HDPE die voorste keuse maak vir veeleisende pypleidingtoepassings. Albei HDPE pyp aansluiting metodes skep molekulêre-vlak bindings wat ooreenstem met of oorskry die sterkte van die ouer pyp materiaal. Die keuse tussen boudsamesmelting vs elektrofusie hang uiteindelik af van projekspesifieke veranderlikes: deursnee, ruimtebeperkings, begroting parameters, en funksionele vereistes.
Vir groot deursnee, lineêre installasies met oop werkareas, boudsamesmelting bied ongeëwenaarde kostedoeltreffendheid en produksiespoed. Vir herstelwerk, komplekse netwerke, en beperkte installasies, elektrofusie bied die veelsydigheid en presisie wat infrastruktuur operasioneel hou. Begrip van hierdie onderskeidings verseker dat jou volgende HDPE pyp installasie bereik die betroubaarheid en lang lewe wat HDPE-tegnologie belowe.
Kontak Luoyang Datang Energy Tech Co., Bpk vandag vir leiding oor HDPE-pype, toebehore, en sweistoerusting wat aangepas is vir jou pyplynprojekvereistes.
VERWANTE plasings
Hoë kwaliteit PE100 & PE80 hoëdigtheid poliëtileenpyp in watertoevoer en dreineringstelsel
Moenie die wonderlike geleentheid mis om van PE-pype te leer nie en laat PE-pype jou gaspypleidingstelsel ontmoet.

Hoe sterk is koper elmboë en slangkoppelings? 'n Gids vir duursaamheid en prestasie
🚀 Transformasie van die pyplynbedryf: Insigte van Oil & Gaskompressor en pyplynvervoerforums

Hoe om HDPE-pype vir watervoorsieningsprojekte te kies