LUOYANG CAME ENERGY TECH CO.,LTD
Métodonan di Soldamentu di Fushon di Tubo di HDPE: Butt Fusion vs Electrofusion pa Instalashon di Tuberia
Tubonan di HDPE (Tubonan di polietileno di haltu densidad) ta wòrdu usá ampliamente den suministro di awa di munisipio, tuberianan industrial, irigashon agrikultural, transporte di slurry di mineria, i sistemanan di distribushon di gas pa motibu di nan resistensia ekselente na koroshon, fleksibilidat, i bida di servisio largu. Pero, e rendimentu di un sistema di tuberia di HDPE no ta dependé solamente di kalidat di tuberia. E konfiabilidat di e método di konekshon ta igualmente importante. Un joint instalá korektamente por garantisá operashon sin lek, mantené rendimentu di preshon, i prolongá e bida di servisio total di e tuberia.
Entre vários Métodonan di unimentu di tubo di HDPE, welding di fushon ta un di e teknologianan di konekshon mas konfiabel. Dor di keinta i pega materialnan di polietileno huntu, welding di fushon ta krea un union fuerte sin e nesesidat di materialnan di seyamentu adishonal. E guia aki ta splika e prinsipionan, prosesonan, bentahanan, limitashonnan, i kriterionan di selekshon di Soldamentu di fushon di tubo di HDPE, yudando ingenieronan, kontratistanan, i kumpradónan ta skohe e solushon di konekshon korekto pa diferente proyekto di instalashon di pipa.

Komparashon di welding di tubo di HDPE entre e métodonan di fushon di punta i elektrofushon
Kiko Ta e Métodonan di Unimentu di Tubo di HDPE?
Ora di traha ku HDPE, kontratistanan mester komprondé ku Métodonan di konekshon di tubo di HDPE ta diferensiá fundamentalmente for di sistemanan di tuberia konvenshonal. HDPE su naturalesa termoplástiko ta nifiká ku un unimentu efektivo ta rekerí sea fushon termal òf fittingnan mekaniko spesialisá. E tres kategorianan prinsipal ta:
Métodonan di Soldamentu di Fushon Esakinan ta krea permanente, jointnan homogéneo dor di smelt e material di polietileno i lag’é fria den un struktura unifiká. Fushon di lomba i elektrofushon ta representá e dos aserkamentunan di fushon, kada un adekuá na diferente kondishon di proyekto.
Konekshonnan Mekániko Fittingnan di kompreshon, adaptadornan di brida, i e acoplamentunan mekaniko ta proveé unionnan temporal òf semi-permanente. Esakinan ta tipikamente reservá pa sistemanan di diameter chikí, instalashonnan temporal, òf situashonnan kaminda no por desplegá ekipo di fushon.
Sistemanan Hibrido Algun instalashon ta kombiná welding di fushon pa korementu di tuberia prinsipal ku fittingnan mekaniko pa konekshonnan di klep, instalashonnan di meter, òf puntonan di transishon pa otro materialnan di tuberia.
E selekshon entre esakinan Métodonan di unimentu di tubo di HDPE ta impaktá integridat di sistema direktamente. Soldamentu di fushon generalmente ta entregá kalifikashonnan di preshon superior i resistensia na lek kompará ku alternativanan mekaniko, kual ta e motibu pakiko mayoria di spesifikashonnan di munisipio i industrial ta priorisá fushon pa tuberianan permanente dera.
Métodonan Komun di Konekshon di Tubo di HDPE
| Método | Deskripshon | Aplikashon Típiko |
|---|---|---|
| Fusion di Cuero | Kalentamentu i unimentu di dos punta di tubo direktamente bou di preshon | Tuberianan di awa i industrial di diameter grandi |
| Elektrofushon | Usando fittingnan ku ta wòrdu keintá eléktriko ku wayanan di resistensia inkorporá | Reparashonnan, geometrianan kompleho, espasio stret |
| Fittingnan Mekániko | Konekshonnan basá riba kompreshon òf klem sin kalor | Sistemanan temporal, diameter chikí (≤63mm), puntonan di transishon |
| Konekshonnan di Brida | Adaptadornan di brida ku bòrchi pa konekshon di ekipo | Stashonnan di pòmp, asambleanan di klep |
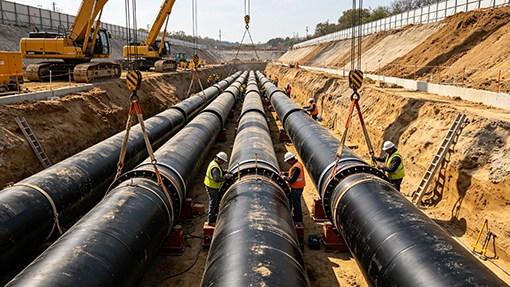
Proyekto di instalashon di tubo di HDPE pa tuberia di suministro di awa industrial
Kiko Ta Soldamentu di Fushon di Tubo di HDPE?
Soldamentu di fushon di tubo di HDPE ta un proseso di union termal ku ta usa kalor i preshon kontrolá pa konektá tubonan òf fittingnan di polietileno permanentemente. Kontrali na e métodonan di konekshon di tubo tradishonal ku ta dependé di komponentenan di seyamentu adishonal, welding di fushon ta krea un joint kaminda e materialnan di polietileno mes ta wòrdu smelt i kombiná.
E proseso básiko ta inkluí:
- Keinta e superfisienan di polietileno – E puntanan di e pipa òf e superfisienan di e fitting ta wòrdu keintá usando ekipo spesialisá te ora e material yega na e temperatura di smelt korekto.
- Uniendo e superfisienan smelt – E superfisienan kayente ta wòrdu primi huntu bou di preshon kontrolá, permitiendo e molèkülnan di polietileno pa meskla.
- Friamentu i stabilisashon – Despues di a fria, e joint ta bira un struktura di polietileno sólido ku un forsa komparábel ku e pipa original.
Bentahanan Klave di Soldamentu di Fushon di HDPE
| Benefisio | Eksplikashon |
|---|---|
| Konekshon sin lek | No ta nesesario materialnan di seyamentu adishonal; e skarnir ta bira un integral, parti sin kotura di e tuberia |
| Forsa struktural haltu | E área weldá tipikamente ta kuadra òf ta surpasá e resistensia di trakshon i resistensia di ráfaga di e tubo original |
| Bida di servisio largu | Jointnan di fushon ehekutá korektamente por dura 50+ añanan, ku ta kuadra ku e durashon eksepshonal di e tubo di HDPE mes |
| Imunidat di koroshon | Komo ku no ta introdusí metalnan òf materialnan diferente na e joint, koroshon galvániko òf kímiko ta wòrdu eliminá kompletamente |
| Efisiensia hidráuliko | Superfisienan interno ta keda liso i kontinuo, minimalisá turbulensia di fluho i pèrdida di preshon |
Welding di fushon a bira un solushon preferí pa hopi Instalashon di tubo di HDPE proyektonan pasobra e ta proveé rendimentu konfiabel bou di kondishonnan di operashon eksigente. Pero, skohe entre fushon di lomba i elektrofushon ta dependé di vários faktor, inkluyendo diameter di pipa, ambiente di instalashon, rekisitonan di proyekto, i nesesidatnan di mantenshon.
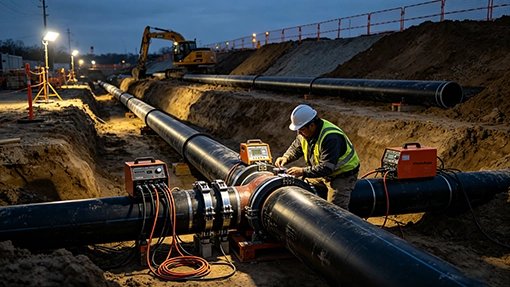
Soldamentu di Fushon di Tubo di HDPE
Método di Soldamentu di Fushon di Culpa pa Tubonan di HDPE
Butt fusion ta e téknika di welding di tubo di HDPE mas ampliamente desplegá pa tuberianan di diameter mediano pa grandi. E proseso ta uni dos punta di tubo dor di keinta nan simultáneamente i despues primi nan huntu pa forma un, konekshon di punta pa punta. E ta partikularmente prevalente den distribushon di awa di munisipio, tuberia di proseso industrial, sistemanan di irigashon na eskala grandi, i operashonnan di mineria kaminda e diameternan di tubo tipikamente ta varia di DN63 pa DN2000 i mas leu.
Kon Butt Fusion ta funshoná
Un fushon di lomba eksitoso ta rekerí presishon, limpiesa, i adheshon estrikto na protokòlnan establesé. E prosedura tipikamente ta sigui sinku etapa krítiko, kada un ku parameternan spesífiko ku ta varia segun diameter di tubo, diki di muraya (Rating di SDR), i grado di material.
Pasonan di Proseso di Fushon di Cuero
| Paso | Deskripshon | Parameternan Krítiko |
|---|---|---|
| 1. Aliniashon | E puntanan di tubo ta wòrdu klem den e mashin di fushon i ta wòrdu alinia axialmente i radialmente | Desalineashon no mester surpasá 10% di diki di muraya pa evitá kargamentu ekséntriko |
| 2. Enfrentando | Un hèrmènt ku ta enfrentá ta kòrta tur dos punta simultáneamente pa krea limpi, paralelo, superfisienan perfektamente kuadrá | Ta kita e kapa di oksidashon, kontaminantenan di superfisie, i ta garantisá kontakto kompletu ku superfisie |
| 3. Kelefashon | Un platen kayente (tipikamente 200–220°C) ta wòrdu hinká entre puntanan di tubo pa un durashon spesifiká | Tempu di keintamentu ta dependé di diameter di tubo i diki di muraya segun ISO 21307 òf mesanan di fabrikante |
| 4. Fushon | E platen kayente ta wòrdu kita; puntanan di tubo ta wòrdu primi huntu na preshon di fushon kontrolá | Ta krea e karakterístika eksterno i interno “perla” òf “lora” na e joint |
| 5. Friamentu | E joint ta keda bou di preshon di klem miéntras e ta fria na temperatura di ambiente | E tempu di friamentu no mester wòrdu kòrtiku; maneho òf kargamentu prematuro ta debilitá e skarnir strukturalmente |
E parameternan di keintamentu i friamentu ta varia signifikantemente a base di e dimenshonnan di e pipa. Por ehèmpel, un tubo DN110 SDR11 por rekerí aproksimadamente 90 sekònde di tempu di keintamentu, miéntras ku un tubo DN630 por mester 10 minüt òf mas riba e plachi di keintamentu. Semper konsultá e guianan di fushon di e fabrikante di pipa òf normanan rekonosé manera ISO 21307, DVS 2207-1, òf ASTM D2657. Sertifikashon di operadó ta wòrdu rekomendá fuertemente pa aplikashonnan ku ta wòrdu klasifiká ku preshon.
Bentaha di Soldamentu di Fushon di Culpa
Butt fusion ta ofresé bentahanan konvinsente pa proyektonan grandi di tuberia kaminda kareda largu i rekto ta dominá:
| Bentaha | Detayenan |
|---|---|
| Artikulashon homogéneo fuerte | Ta krea un struktura di polietileno kontinuo sin puntonan debil; resistensia di trakshon di e skarnir ta igual òf ta surpasá kurpa di tubo |
| Kosto di material abou | No ta nesesario di fittingnan adishonal—djis e sekshonnan di tubo mes, redukshon di kompleksidat di atkisishon |
| Ekselente pa tubonan grandi | Ideal pa diameternan DN63 i mas haltu; kapas pa uni tubonan te ku DN2000+ ku ekipo apropiá |
| Bida di servisio largu | Skarnirnan ta demostrá durabilidat eksepshonal, resistensia na kansansio, i resistensia di krak di strès |
| Efisiensia di fluho haltu | E perla interno por wòrdu kòrtá na nivel, manteniendo e diameter kompletu di e buraku i minimalisá resistensia di fluho i energia di pomp |
| Trayekto probá | Dekadanan di despliegue eksitoso den awa, gas, i aplikashonnan industrial mundialmente |
Limitashonnan di Fushon di Cuero
Apesar di su bentahanan, fushon di lomba no ta universalmente aplikabel. Kontratistanan mester rekonosé e limitashonnan aki promé ku spesifiká esaki Método di konekshon di tubo di HDPE:
Sensibilidat di wer: Bientu, awaseru, i ekstremonan di temperatura ta afektá e rendimentu di e plachi di keintamentu i e tarifanan di friamentu. Instalashonnan pafó ta rekerí medidanan di protekshon ku ta agregá kompleksidat.
Rekisitonan di espasio: Mashinnan di fushon ta rekerí área di trabou signifikante rònt di e joint di tubo—tipikamente 3-5 meter di espasio liber pa aliniashon i posishonamentu di ekipo. Esaki ta hasi fushon di lomba impraktiko pa koredónan di utilidat densamente kongestioná òf aplikashonnan sin trinchera ku buraku di akseso limitá.
Dependensia di ekipo: Fushon di kalidat ta eksigí mashinnan di fushon hidráuliko, generadornan, hèrmèntnan pa enfrentá, i plachinan di keintamentu. Sitionan remoto sin akseso na koriente ta enfrentá retonan logístiko.
Limitashonnan di reparashon: Butt fusion ta diseñá pa uni pipa drechi. E no por akomodá fásilmente reparashonnan riba liñanan bou di preshon eksistente òf krea konekshonnan di rama sin fabrikashon adishonal.
Aplikashonnan típiko di welding di fushon di butt
| Petishon | Dikon Butt Fusion Ta Adekuá |
| Tuberianan di awa di munisipio | Konekshonnan di distansia largu konfiabel |
| Sistemanan di awa industrial | Forsa haltu i resistensia kímiko |
| Irigashon agrikultural | Kosto-efektivo pa retnan ekstenso |
| Tuberianan di mineria | Manehá ambientenan di operashon eksigente |
| Tuberianan grandi bou di tera | Duradero i resistente na lek |
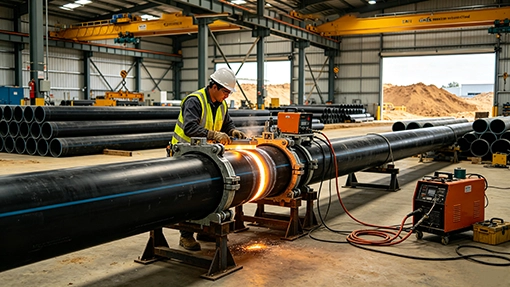
Método di Soldamentu di Fushon di Culpa pa Tubonan di HDPE
Método di Welding di Elektrofushon pa Tubonan di HDPE
Elektrofushon ta representá un aserkamentu mas versátil i adaptabel pa welding di tubo di HDPE, partikularmente balorá pa su fleksibilidat den instalashonnan kompleho, senarionan di reparashon, i operashonnan den espasio será. En bes di uni e puntanan di tubo direktamente, e método aki ta usa fittingnan di elektrofushon fabriká spesialmente—manera koplernan, tees, elleboognan, reduktornan, i sèlnan di batimentu—ku ta kontené wayanan di resistensia eléktriko posishoná presis denter di nan superfisienan interno.
Kon Elektrofushon ta Funshoná
E proseso di elektrofushon ta rekerí preparashon metikuloso pero ta ofresé un simplisidat operashonal remarkabel:
Paso 1: Preparashon di Superfisie E superfisie di e pipa mester wòrdu raspa pa kita e kapa di oksidashon i kualke kontaminante. Kontrali na fushon di lomba, elektrofushon ta dependé di kontakto íntimo entre tubo i fitting. Un herment di raspa rotativo dediká ta garantisá un superfisie di rude uniforme den e profundidat di insershon.
Paso 2: Instalashon di Fitting E punta di e tubo ta wòrdu hinká kompletamente den e fitting di elektrofushon, sigurá ku e markanan di profundidat di insershon korekto ta aliña ku e rand di ahuste. Desalineashon aki ta krea keintamentu desigual i potensial fayo di skarnir.
Paso 3: Konekshon Eléktriko E pinnan di terminal di e fitting ta konektá na un unidat di prosesadó di elektrofushon. E operadó ta introdusí e kódigo di bara di e fitting òf e parameternan di fushon manual—voltahe, tempu di keintamentu, i tempu di friamentu—ku ta wòrdu imprimí tipikamente riba e kurpa di e fabrikante.
Paso 4: Fushon Kontrolá E prosesadó ta entregá koriente eléktriko regulá ku presishon. Temperatura di waya inkorporá ta yega aproksimadamente 200°C, smelt e kapanan di interfase. E prosesadó ta monitoriá entrada di energia i ta ahusta outomatikamente pa mantené kondishonnan di fushon optimal.
Paso 5: Periodo di friamentu E skarnir mester fria sin wòrdu strobá pa e durashon spesifiká pa e fabrikante. Interumpiendo friamentu ta kousa tenshonnan di enkohimentu i ta debilitá e vínkulo molekular.
Bentahanan di Elektrofushon
Elektrofushon ta sobresalí den senarionan kaminda fushon di lomba ta enfrentá limitashonnan práktiko:
| Bentaha | Detayenan |
|---|---|
| Efisiensia di espasio | Ta rekerí envelop di trabou mínimo—ideal pa trincheranan smal, bòltunan bou di tera, i rèkinan di tubo kongestioná |
| Kapasidat di reparashon | Ta permití reparashonnan konfiabel riba tuberianan eksistente sin paramentu di sistema òf ekskavashon ekstenso |
| Maneho di geometria kompleho | Saddles, tees, i elbognan ta permití konekshonnan di rama i kambionan di direkshon imposibel ku fushon direkto di lomba |
| Outomatisashon di proseso | Prosesadónan di elektrofushon ta kontrolá entrada di energia, redukshon di dependensia di abilidat di operadó kompará ku maneho di parameter di fushon di butt manual |
| Versatilidat di tereno | Por uni tubonan na fittingnan di diferente rating di SDR denter di spesifikashonnan di material kompatibel |
Limitashonnan di Elektrofushon
Miéntras ku elektrofushon ta ekspandé e herment di e kontratista, vários faktor ta limitá su aplikabilidat:
- Gastunan di material mas haltu: Fittingnan di elektrofushon ta kosta signifikantemente mas pa joint ku e material di tubo krudo ku ta wòrdu usá den butt fusion. Pa korementu di tuberia largu ku numeroso joint, e diferensia di gastu aki ta bira supstansial.
- Invershon den ekipo: Prosesadónan di elektrofushon di kalidat ta representá un invershon di kapital, ounke tipikamente ménos karu ku mashinnan grandi di fushon di butt hidráuliko.
- Limitashonnan di diameter: Fittingnan di elektrofushon ta bira mas i mas karu i ménos práktiko pa diameternan hopi grandi (tipikamente >DN630). Fushon di lomba ta keda mas ekonómiko pa e rednan di transmishon grandi.
- Inventario di ahuste: Kontratistanan mester stòk vários tipo i tamaño di fitting, oumentando e kompleksidat di inventario kompará ku e rekisito di tubo so di butt fusion.
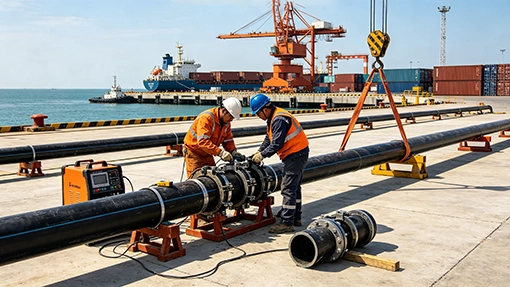
Método di Welding di Elektrofushon pa Tubonan di HDPE
Fushon di Cuero vs Elektrofushon: Diferensianan Klave
Ora ta evaluá fushon di lomba vs elektrofushon pa bo proyekto di tuberia, komprondementu di e distinshonnan tékniko i práktiko ta esensial. Tur dos método ta produsí artikulashonnan di integridat haltu, pero nan ta sobresalí den kontekstonan fundamentalmente diferente. E eskoho entre e métodonan di union di tubo di HDPE aki mester ta impulsá pa limitashonnan spesífiko di proyekto en bes di preferensia genériko.
Komparashon di Fushon di Cuero vs Elektrofushon
| Faktor | Fusion di Cuero | Elektrofushon |
|---|---|---|
| Método di konekshon | Welding direkto di tubo pa tubo | Welding basá riba fitting ku wayanan di resistensia inkorporá |
| E ekipo nesesario | Mashin di fushon hidráuliko ku plachi di keintamentu, hèrmènt di enfrentá, klemnan | Prosesador/unidat di kòntròl di elektrofushon, raspadó di pipa, klemnan |
| Kosto relativo | Kosto di material mas abou (no mester di fittings) | Kosto di material mas haltu (fittingnan spesialisá ta nesesario) |
| Espasio di instalashon | Ta rekerí un aprobashon signifikante (3–5m típiko) | Traha den áreanan limitá i espasio será |
| Kapasidat di diameter grandi | Ekselente—rutinariamente ta wòrdu usá for di DN63 te ku DN2000+ | Limitá—práktiko te ku aproksimadamente DN630 |
| Aplikashon di reparashon | Ménos adekuá; difísil den tuberianan eksistente | Ekselente—ideal pa reparashon, tie-ins, i retrofitnan |
| Konfiabilidat di konhunto | Hopi haltu ora ta ehekutá korektamente segun normanan | Hopi haltu ku kòntròl di energia outomatisá |
| Aplikashonnan komun | Redenan di awa di munisipio, tuberianan industrial, liñanan di tronkon di irigashon | Distribushon di gas, trabou di reparashon, retnan kompleho, servisio di edifisio |
| Rekisito di abilidat di operadó | Moderá te haltu; kontrol manual di parameter i tempu | Moderá; mashin ta outomatisá e siklo di keintamentu, pero preparashon di superfisie ta krusial |
| Tempu di setup i siklo | Mas largu (aliniashon, enfrentá, keintamentu, fushon, friamentu) | Preparashon mas kòrtiku; siklo outomatisá ta redusí labor aktivo |
| Kapasidat di rama i ahuste | No ta posibel sin fittingnan fabriká separá | Sosten nativo via tees, elleboognan, reduktornan, sèl |
Pa loke ta trata forsa di artikulashon, tur dos método ta logra resultadonan komparábel ora nan ta wòrdu hasí korektamente. Un joint di butt korektamente fusioná i un joint di elektrofushon ehekutá korektamente tur dos lo surpasá e resistensia mínimo nesesario pa trakshon pa ISO 13954 i ISO 13955 normanan di prueba. E faktor desisivo ta rara bes e kalidat di e artikulashon so—e ta e kombinashon di rekisitonan di diameter, disponibilidat di espasio di trabou, limitashonnan di presupuesto, i kompleksidat geométriko ku ta impulsá selekshon di método.
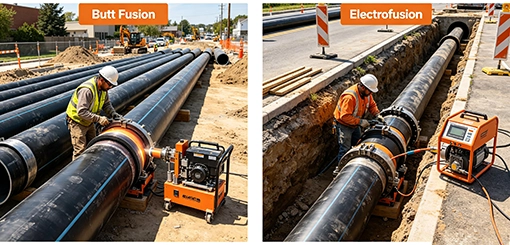
Fushon di Cuero vs Elektrofushon
Kon pa skohe entre fushon di lomba i elektrofushon?
Selekshonando e apropiá Soldamentu di tubo di HDPE e método ta rekerí evaluashon di variabelnan spesífiko di proyekto mas aya di komparashonnan di gastu simpel. E matris di desishon abou ta duna guia práktiko basá riba limitashonnan di ingenieria típiko.
Skohe Butt Fusion Ora:
✓ Tuberianan di diameter grandi ta dominá e proyekto — Pa DN160 i mas, partikularmente e rednan di transmishon ku ta surpasá DN315, e ekonomia di material di butt fusion ta bira abrumador. E gastu di e fittingnan di elektrofushon na e diameternan aki hopi bia ta surpasá e gastu kombiná di hür i man di trabou di ekipo di fushon.
✓ Distansia largu, instalashonnan lineal — Liñanan di transmishon di awa, koriente di tronkon di irigashon, i kabesnan di proseso industrial ku kambionan di direkshon mínimo ta faboresé e fluho di trabou efisiente di butt fusion. E tripulashonnan por logra tarifanan di produkshon konsistente di 15-30 joint pa dia dependiendo di e diameter.
✓ Konstrukshon nobo ku akseso na trinchera habrí — Ora trinchera ta proveé espasio di trabou adekuá i tubonan por wòrdu alinia sin limitashonnan di infrastruktura eksistente, fushon di lomba ta entregá e artikulashonnan permanente mas kosto-efektivo.
✓ Proyektonan di kapital sensitivo na presupuesto — Munisipionan i desaroyadornan ku ta enfrentá kòntròlnan estrikto di presupuesto ta benefisiá di e gastunan di material mas abou pa kada joint di butt fusion den retnan di tuberia ekstenso.
✓ Aplikashonnan di puresa haltu òf krítiko — Fushon di lomba no ta krea randnan interno òf transishonnan di ahuste kaminda kontaminantenan por akumulá, hasiendo esaki preferibel pa di kalidat di kuminda, farmaséutiko, i sistemanan di awa di puresa haltu.
Skohe Elektrofushon Ora:
✓ Espasio di instalashon ta severamente limitá — Bòltunan di utilidat bou di tera, koredónan di pipa densamente yená, i edifisio di tùnelnan di servisio hopi bia ta proveé espasio insufisiente pa ekipo di fushon di butt. Prosesadónan i fittingnan di elektrofushon ta rekerí un marka mínimo.
✓ Reparashon òf modifikashon di tuberia — Ora di drecha lek, agregando konekshonnan di servisio, òf drecha sistemanan eksistente, elektrofushon ta permití trabou lokalisá sin dekomisioná sekshonnan di tuberia kompletu. Fittingnan di sèl por krea konekshonnan di rama miéntras ku e koriente ta keda den servisio.
✓ Rekisitonan di geometria kompleho — Proyektonan ku ta rekerí kambionan di direkshon frekuente, konekshonnan di rama, òf transishonnan entre diferente tamaño di tubo ta dependé di e inventario diverso di ahuste di elektrofushon.
✓ Senarionan di kontesta di emergensia — Utilidatnan di distribushon di gas i departamentunan di awa ta mantené kapasidat di elektrofushon pa reparashon rápido di lek. E rekisitonan mínimo di ekskavashon di e método i e setup rápido ta redusí durashon di interupshon di servisio.
✓ Instalashonnan sin trinchera òf ku akseso limitá — Pullbacks di boramentu direkshonal, proyektonan di slip-lining, i aplikashonnan di rementá pipa kaminda buraku di akseso ta chikitu ta faboresé e rekisitonan di ekipo kompakto di elektrofushon.
Tabel di Referensia di Desishon
| Rekisito di Proyekto | Método Rekomendá | Rason |
|---|---|---|
| Tuberia di awa di munisipio (DN200–DN800) | Fusion di Cuero | Efisiensia di gastu na eskala; instalashon lineal |
| Kabes di proseso industrial | Fusion di Cuero | Puresa haltu; fittingnan mínimo; kareda largu |
| Reparashon di lekmentu di emergensia | Elektrofushon | Trabou lokalisá; ekskavashon mínimo |
| Konekshon di kamber bou di tera | Elektrofushon | Limitashonnan di espasio; geometria kompleho |
| Tee di servisio di distribushon di gas | Elektrofushon | Fittings di sèl; kontenshon di preshon |
| Liña prinsipal di irigashon (DN315) | Fusion di Cuero | Ekonómiko; trinchera habrí; kareda rekto |
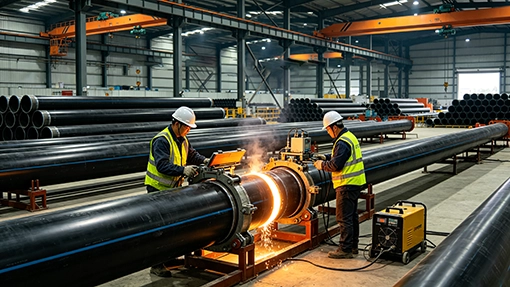
Butt Fusion den kabes di proseso industrial
Erornan Komun di Welding di Tubo di HDPE pa Evitá
Asta kontratistanan eksperensia ta komprometé Instalashon di tubo di HDPE kalidat a traves di erornan prevenibel. Rekonosiendo e fayonan komun aki ta protehá integridat di proyekto i ta evitá retrabao kostoso.
1. Preparashon di Superfisie Inadekuá
Oxidashon ta forma riba superfisie di HDPE denter di algun minüt di eksposishon na aire. No por enfrentá e puntanan di tubo korektamente (fushon di lomba) òf raspa zonanan di insershon kompletamente (elektrofushon) ta krea un kapa di frontera debil. E fushon ta sosodé entre superfisienan oxidá en bes di polietileno bírgen, produsiendo skarnirnan ku 40-60% di forsa redusí. Semper enfrentá material fresku i raspa pa ta testigu di markanan.
2. Parameternan di keintamentu inkorekto
Aplikashon di kalor insufisiente ta produsí “friu” artikulashonnan ku difushon molekular inkompleto. Kalor eksesivo ta degradá e kadenanan di polietileno, kreando frágil, material karbonisá. Kada kombinashon di diameter di tubo i diki di muraya ta rekerí temperaturanan spesífiko di plachi di keintamentu, tempu di keintamentu, i preshonnan di fushon—desviá for di e foyetonan di dato di e fabrikante ta invitá frakaso.
3. Tempu di Friamentu Insufisiente
E fase di friamentu ta ora ku reorganisashon i kristalisashon molekular ta tuma lugá. Kitando klemnan, aplikando preshon, òf tubonan ku ta move durante di friamentu ta introdusí tenshonnan residual i mikro-vashinan. Un joint fria pa 50% di e tempu nesesario por retené solamente 70% di su forsa di diseño. Pasenshi durante di friamentu no ta negoshábel.
4. Superfisienan di Fushon Kontaminá
Porkeria, humedat, greis, òf material orgániko riba plachinan di keintamentu, puntanan di pipa, òf interiornan di pas ta prevení union molekular. Un solo impreshon di dede ta kontené sufisiente zeta pa komprometé henter un skarnir. Mantené protokòlnan di maneho limpi: wipes sin lint pa plachinan, tapa di protekshon pa puntanan prepará, i fushon inmediato despues di preparashon di superfisie.
5. Desigualdat di ekipo
Usando mashinnan di fushon di butt bou di tamaño pa e diameter di e pipa, òf prosesadornan di elektrofushon inkompatibel ku rekisitonan di voltahe di ahuste, ta produsí resultadonan inkonsistente. Verifiká sertifikashon di ekipo (ISO 12176 pa prosesadónan di elektrofushon) i kalifikashonnan di kapasidat promé ku mobilisashon.

Elektrofushon den Reparashon di Leak di Emergensia
Aplikashonnan di Welding di Tubo di HDPE
Soldamentu di tubo di HDPE ta sirbi infrastruktura krítiko den vários sektor. Komprondementu di e aplikashonnan aki ta yuda kontekstualisá selekshon di método:
Suministro di Awa Munisipal Statnan rònt mundu ta spesifiká HDPE pa distribushon i transmishon di awa potabel. Fushon di lomba ta dominá e koriente di tronkon, miéntras ku elektrofushon ta akomodá konekshonnan di servisio, maramentu di klep, i senarionan di reparashon den ambientenan urbano kongestioná.
Sistemanan di Awa Industrial Plantanan di prosesamentu kímiko, fasilidatnan di generashon di koriente, i operashonnan di fabrikashon ta utilisá HDPE pa fria awa, awa di proseso, i maneho di efluente. Jointnan weldá pa fushon ta resistí e kímikonan agresivo ku ta degradá konekshonnan mekaniko.
Irigashon Agrikultor Sistemanan di irigashon di sentro-pivot i drip na eskala grandi ta dependé di fleksibilidat i integridat di fushon di HDPE. Fushon di lomba ta krea kareda di kilometer largu sin puntonan di lek, miéntras ku sèlnan di elektrofushon ta permití konekshonnan di liña di emisor presis.
Transporte di Slurry di Mineria Tuberianan di slurry abrasivo den operashonnan di mineria ta eksigí e resistensia na abrashon i forsa di e artikulashon ku welding di fushon ta proveé. Fusion di lomba ta manehá e preshon haltu, kondishonnan di desgaste haltu di transporte di residuo.
Distribushon di Gas Rednan di distribushon di gas natural i propano ta adoptá HDPE mas i mas pa su imunidat di koroshon i jointnan di fushon liber di lek. Elektrofushon ta partikularmente prevalente den aplikashonnan di gas debí na su adecuashon pa reparashon i konfigurashonnan di ret kompleho.
Pa proyektonan ku ta rekerí kalifikashonnan di preshon spesífiko, referí na nos guia riba Klasifikashon di preshon di tubo di HDPE pa sigurá ku bo Instalashon di tubo di HDPE ta kumpli ku eksigensianan operashonal.
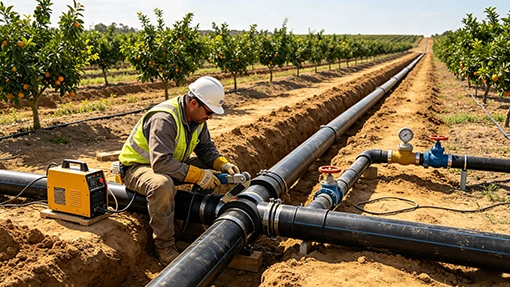
Soldamentu di Tubo di HDPE den Irigashon Agríkola
Preguntanan Frekuente
Q1: Kua ta e mihó método di welding pa tubonan di HDPE?
No tin un universal “mihó” método—e eskoho optimal ta dependé di diameter, kondishonnan di instalashon, i limitashonnan di proyekto. Fushon di lomba ta sobresalí pa diameter grandi, konstrukshon nobo lineal. Elektrofushon ta dominá reparashon, geometrianan kompleho, i espasio será. Tur dos ta produsí kalidat di konhunto ekivalente ora nan ta wòrdu ehekutá korektamente.
Q2: Fushon di lomba ta mas fuerte ku elektrofushon?
Ora ehekutá korektamente, tur dos método ta krea jointnan mas fuerte ku e muraya di tubo mes. Pruebanan di trakshon tipikamente ta mustra fayo ku ta sosodé den e material di tubo mayor banda di e union, no den e zona di fushon. E ekivalensia di forsa ta bon establesé den e normanan ISO i ASTM.
Q3: Por drecha tubonan di HDPE usando elektrofushon?
Si. Elektrofushon ta e método preferí pa drecha tuberianan di HDPE. Koplernan di elektrofushon por uni sekshonnan di tubo di remplaso, miéntras ku sèlnan di elektrofushon ta permití konekshonnan di rama i remediashon di lek sin paramentu di sistema. E kapasidat aki ta hasi elektrofushon indispensabel pa operashonnan di mantenshon di utilidat.
Q4: Ki ekipo ta nesesario pa welding di tubo di HDPE?
Pa fushon di lomba: mashin di fushon hidráuliko, hèrmènt di enfrentá, plachi di keintamentu ku kòntròl di temperatura, i manometronan di preshon. Pa elektrofushon: prosesadó di elektrofushon (unidat di kòntròl), raspadónan di pipa, klemnan, i skan di kódigo di bara (opshonal). Tur dos método ta rekerí limpi, kondishonnan di trabou seku i operadónan kualifiká.
P5: Kon largu welding di fushon di HDPE ta dura?
E jointnan di fushon ehekutá korektamente ta logra e mesun bida di diseño ku e tubo di HDPE—tipikamente 50 pa 100 aña dependiendo di e grado di material, kondishonnan di operashon, i faktornan ambiental. Estudionan di tereno di tuberianan di HDPE instalá den añanan 1960 i 1970 ta sigui demostrá e durashon di sistemanan di fushon-soldá.
Konklushon
Soldamentu di tubo di HDPE—sea pa medio di fushon di lomba òf elektrofushon—ta duna e liber di lek, jointnan di integridat haltu ku ta hasi HDPE e eskoho prinsipal pa aplikashonnan di tuberia eksigente. Tur dos Métodonan di unimentu di tubo di HDPE krea lasonan na nivel molekular ku ta kuadra òf surpasá e forsa di e material di tubo mayor. E selekshon entre fushon di lomba vs elektrofushon finalmente ta dependé di variabelnan spesífiko di proyekto: diameter, limitashonnan di espasio, parameternan di presupuesto, i rekisitonan funshonal.
Pa di diameter grandi, instalashonnan lineal ku áreanan di trabou habrí, butt fusion ta ofresé un efisiensia di kosto i velosidat di produkshon inigualabel. Pa reparashonnan, retnan kompleho, i instalashonnan será, elektrofushon ta proveé e versatilidat i presishon ku ta tene infrastruktura operashonal. Komprondementu di e distinshonnan aki ta sigurá ku bo siguiente Instalashon di tubo di HDPE ta logra e konfiabilidat i durashon ku teknologia di HDPE ta primintí.
Kontakto Luoyang Datang Energy Tech Co., Ltd awe pa guia riba tubonan di HDPE, fittings, i ekipo di welding adaptá na bo rekisitonan di proyekto di tuberia.
POSTNAN RELASHONÁ
Kiko ta e diferensianan entre tubonan di PE i tubonan di HDPE?
E bentahanan i aplikashonnan di tubonan aleatorio di polietileno den plomeria di kas

Kon pa Skohe Fittingnan di Tubo di Bròns pa Awa, Sistemanan di gas i HVAC
Kua Di E Siguientenan Ta Referí Na Tuberianan Ku Ta Konektá E Sistema Di Sprinkler Na E Suministro Prinsipal di Awa?